

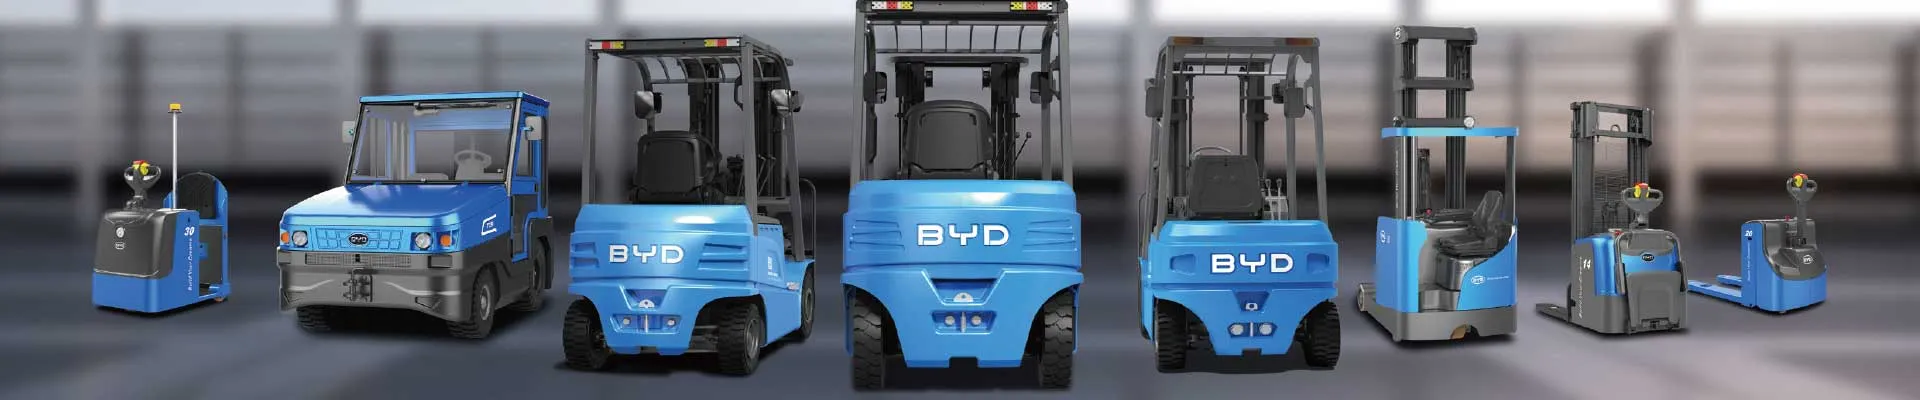
Электропогрузчик для цеха — это не просто «машина, которая возит паллеты». На промышленной площадке в Ангарске техника работает в плотном графике, при низких температурах, в стеснённых проходах между оборудованием и часто без выделенного оператора-профессионала. Поэтому выбор модели должен опираться на расчёт, а не на красочный каталог. Ниже — подробный разбор параметров, которые действительно влияют на производительность и стоимость владения.
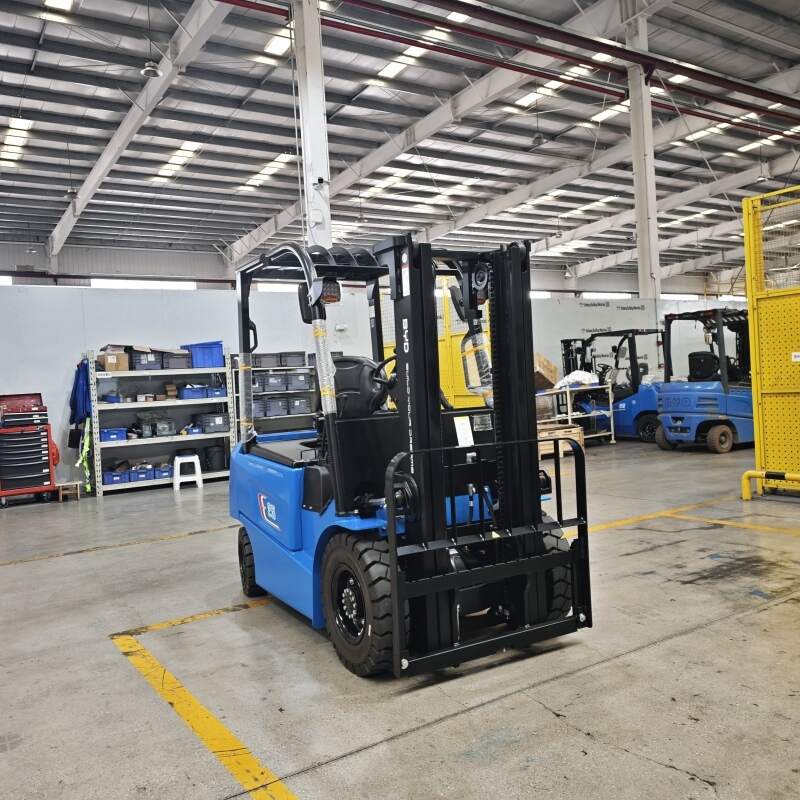
Почему цех в Ангарске — особая задача
Ангарск — крупный промышленный узел Иркутской области: нефтехимия, машиностроение, производство стройматериалов, пищевые и логистические комплексы. У местных цехов есть характерные черты, которые прямо влияют на выбор техники:
- Резко континентальный климат. Зимой температура опускается до −35…−40 °C, средняя январская — около −20 °C. Часть цехов отапливается частично, а зоны отгрузки и промежуточные склады часто не отапливаются вовсе.
- Высокая интенсивность. Многие производства работают в 2–3 смены, и погрузчик трудится 10–16 часов в сутки без длинных пауз.
- Стеснённые проходы. Оборудование в цехах расставлено плотно, свободные проходы нередко уже 3 м.
- Комбинированные покрытия. Бетонные плиты, асфальт на внешней площадке, возможные стыки и выбоины, пандусы и пороги.
- Требования безопасности. На нефтехимических и лакокрасочных участках может понадобиться исполнение с защитой от искрообразования и специальными допусками.
Каждый из этих факторов сужает список подходящих моделей ещё до того, как вы начнёте сравнивать цены.
Ключевые технические параметры
Грузоподъёмность и центр нагрузки
Грузоподъёмность указывается для конкретного центра нагрузки — обычно 500 мм от спинки вил. Если вы работаете с длинномерным грузом (например, поддоны 1200×1200 мм с выступающим грузом) или с навесным оборудованием, реальная допустимая масса падает. Практическое правило: берите запас 15–20 % к максимальной массе, которую планируете поднимать. Для типового цеха это класс 1,5–2,5 т, для тяжёлых заготовок — 3,0–3,5 т.
Высота подъёма и свободный ход
Если погрузчик работает только на полу и в кузове фуры, достаточно мачты 3,0–3,3 м. Для стеллажного хранения в цеховом складе нужна высота до 4,5–6,0 м, а для узкопроходных зон — мачта с большим свободным ходом (когда каретки поднимаются до определённой высоты до начала выдвижения). Уточняйте остаточную грузоподъёмность на максимальной высоте: у многих моделей она снижается на 20–30 %.
Габариты, радиус разворота и ширина проходов
Трёхколёсные погрузчики разворачиваются компактнее и лучше подходят для узких цеховых проездов, четырёхколёсные устойчивее на неровных покрытиях и при высоких подъёмах. Ориентировочно:
| Тип шасси | Радиус разворота (примерно) | Рабочий проход при штабелировании |
|---|---|---|
| Трёхколёсный, 1,5 т | 1,6–1,8 м | 3,0–3,4 м |
| Четырёхколёсный, 1,5–2,0 т | 1,9–2,2 м | 3,5–4,0 м |
| Четырёхколёсный, 3,0 т | 2,3–2,6 м | 4,2–4,8 м |
Перед заказом обязательно измерьте самый узкий проход и высоту ворот — это отсекает половину неподходящих вариантов.
Аккумулятор — сердце электропогрузчика
Именно тип батареи определяет, сколько машина реально проработает в смену и сколько будет стоить её эксплуатация. Сегодня выбор сводится к двум вариантам.
Свинцово-кислотные против литий-ионных BYD
| Параметр | Свинцово-кислотный | Литий-ионный BYD |
|---|---|---|
| Полная зарядка | 8–10 ч + 6–8 ч остывания | 1–2 ч |
| Подзарядка в перерыве | Не рекомендуется | Без ограничений, без потери ресурса |
| КПД цикла зарядки | 70–80 % | 95 % и выше |
| Обслуживание | Долив воды, контроль плотности, вентиляция | Не требует обслуживания |
| Ресурс, циклов | 1200–1500 | 3500–5000 и более |
| Поведение при −20 °C | Ёмкость падает на 40–50 % | Стабильнее, с системой термоконтроля |
| Масса | Высокая, влияет на противовес | На 30–40 % легче |
| Инфраструктура | Отдельное зарядное помещение, кран-балка | Зарядная станция у рабочей зоны |
Для цеха, работающего в две смены, литиевая батарея BYD часто оказывается выгоднее уже на этапе планирования: не нужна зарядная комната, не нужен второй комплект батарей, не нужен персонал на обслуживание. Быстрая подзарядка в обеденный перерыв полностью снимает проблему «разрядился к концу смены».
Работа в условиях холодного климата
Низкие температуры — главный риск для любой аккумуляторной техники. Свинцово-кислотная батарея на морозе теряет ёмкость, а зарядка ниже 0 °C может её повредить. Литий-ионные системы BYD оснащаются контроллером, который ограничивает зарядный ток при низкой температуре и не допускает деградации ячеек.
- Если погрузчик работает в неотапливаемой зоне, выбирайте версию с подогревом батарейного отсека.
- Зарядную станцию размещайте в отапливаемом помещении либо используйте станции, рассчитанные на отрицательные температуры.
- Учитывайте пусковые токи и вязкость гидравлического масла: для зимнего режима может потребоваться масло с подходящей вязкостью.
- Проверьте наличие зимнего пакета: подогрев кабины, морозостойкие уплотнения, защита электроники от конденсата при перепадах температур.
Зарядная инфраструктура: планируйте заранее
Даже самая лучшая батарея бесполезна без продуманной схемы зарядки. Практические рекомендации для цеха:
- Одна зарядная станция на 2–3 погрузчика при литиевых батареях и наличии пауз в работе.
- Мощность подключения рассчитывается по формуле: ёмкость батареи (кВт·ч) × количество машин / время заряда. Для 48-вольтовой батареи 400 А·ч (около 20 кВт·ч) нужен зарядный ток порядка 100–150 А.
- Розетки и кабели должны соответствовать нагрузке: не экономьте на сечении и защитной автоматике.
- Зона зарядки должна быть обозначена, защищена от проезда и оборудована огнетушителем.
Состояние полов, стеллажей и ворот
Перед покупкой пройдите цех с рулеткой и списком вопросов:
- Несущая способность пола — бетон должен выдерживать нагрузку от колёс с грузом (точечная нагрузка на передние колёса у 2-тонника достигает 4–5 т).
- Перепады высот, трещины, решётки ливневой канализации — для них нужны колёса повышенной прочности или пневмошины.
- Высота ворот и дверных проёмов с учётом мачты в сложенном состоянии.
- Допустимая нагрузка на стеллажи и наличие защиты стоек от удара.
- Освещённость и наличие слепых зон — при плохом обзоре стоит рассмотреть модель с меньшей высотой мачты или камерой заднего вида.
Экономика: считайте совокупную стоимость владения
Цена покупки — лишь 30–40 % от общих затрат за 5 лет. В расчёт входят:
- стоимость электроэнергии (литиевая батарея экономит 15–25 % за счёт КПД);
- обслуживание батарей и их замена (у свинцовых — 1–2 замены за 5 лет);
- простои на зарядку и замену батарей;
- зарплата персонала, обслуживающего зарядную комнату;
- ремонт и запчасти;
- остаточная стоимость при перепродаже.
Практика показывает: при интенсивности свыше 2000 моточасов в год литиевый погрузчик окупает разницу в цене за 18–30 месяцев.
Сервис, запчасти и обучение персонала
В Ангарске и Иркутской области важна доступность сервиса. Уточните у поставщика:
- наличие выездного инженера и срок реагирования;
- склад расходников и быстроизнашиваемых деталей в регионе;
- наличие диагностического оборудования для литиевых батарей;
- условия гарантии и её распространение на батарею;
- программу обучения операторов и выдачу удостоверений.
Обученный оператор снижает расход энергии на 10–15 % и заметно продлевает срок службы техники.
Чек-лист выбора электропогрузчика для цеха
| Параметр | Что уточнить |
|---|---|
| Максимальная масса груза | С запасом 15–20 % и с учётом центра нагрузки |
| Высота подъёма | С остаточной грузоподъёмностью на максимуме |
| Ширина прохода | Замер самого узкого места в цехе |
| Тип батареи | Литий-ионная BYD с термоконтролем |
| Климатическое исполнение | Работа при −25…−30 °C, подогрев отсека |
| Зарядная станция | Мощность, место, схема подзарядки |
| Безопасность | Освещение, звуковой сигнал, система стабилизации |
| Сервис | Реакция в часах, склад запчастей в регионе |
| Документы | Соответствие ТР ТС, паспорт, гарантия |
Частые ошибки при выборе
- Покупка «на вырост» по грузоподъёмности. Перегруженная машина расходует больше энергии и хуже маневрирует в узких проходах.
- Игнорирование зимнего режима. Экономия на подогреве батареи оборачивается потерей ёмкости и внеплановыми простоями.
- Отсутствие расчёта зарядной инфраструктуры. Одна слабая розетка может остановить весь парк.
- Ставка только на цену. Дешёвая техника без сервиса в регионе встаёт на прикол на недели.
- Отсутствие обучения операторов. До 30 % поломок вил и мачт связаны с неправильной эксплуатацией.
Итог
Правильный электропогрузчик для цеха в Ангарске — это баланс между грузоподъёмностью, габаритами, климатическим исполнением и типом батареи. Начните с замера проходов и расчёта реальных грузов, затем определите требуемую интенсивность работы и только после этого выбирайте между свинцово-кислотной и литиевой технологией. В большинстве случаев для интенсивного производства оптимальным решением становится электропогрузчик с литий-ионной батареей BYD: он быстрее заряжается, не требует отдельной зарядной комнаты и уверенно работает в холодном климате Иркутской области.
Нужна помощь с подбором модели под конкретный цех, расчётом зарядной инфраструктуры или коммерческим предложением? Напишите нам: info@bydfork.com — подберём технику под ваши задачи и условия эксплуатации.


