

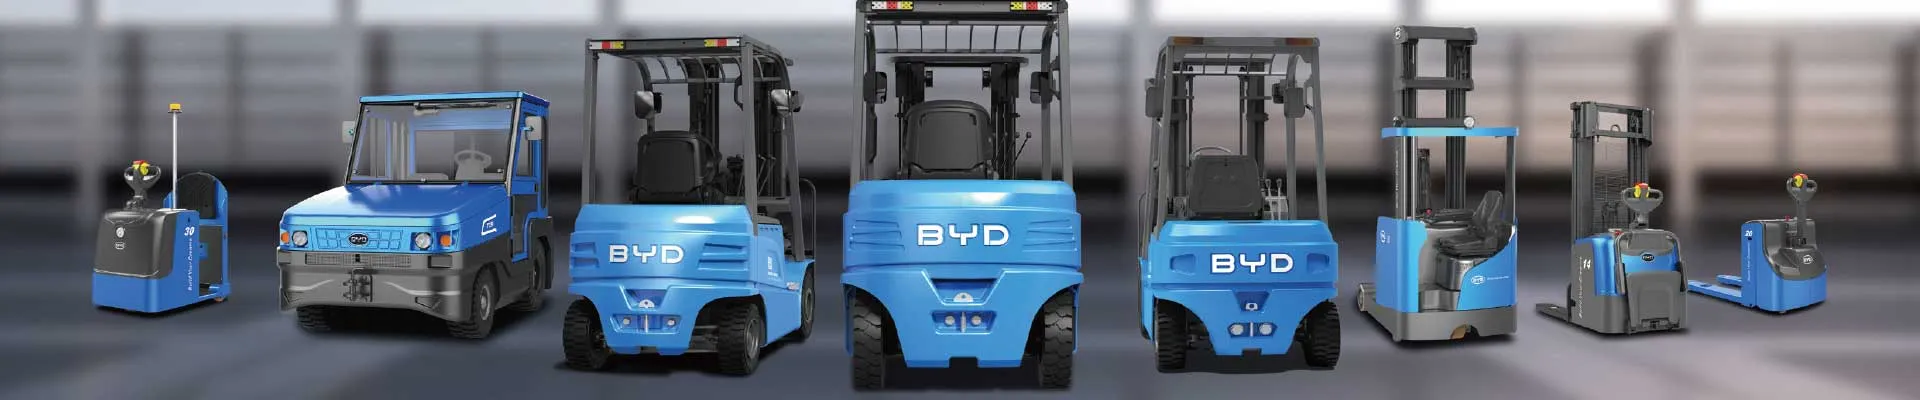
Волжский — один из ключевых промышленных и логистических центров Нижнего Поволжья. Трубные и химические производства, машиностроительные площадки, распределительные центры федеральных торговых сетей, склады строительных материалов и продуктов питания — вся эта инфраструктура ежедневно требует сотен единиц складской техники. Погрузчики, штабелёры, ричтраки и тягачи работают в две-три смены, поэтому вопрос энергообеспечения становится критическим. Переход на литий-ионные аккумуляторы (Li-ion) давно перестал быть экзотикой и превратился в экономическую необходимость. Но вместе с новой технологией приходят и новые требования к безопасности. Безопасность литий-ионных батарей в Волжском — тема, которую нельзя оставлять на самотёк.
Ниже — подробное руководство: как устроены литиевые батареи, какие риски реально существуют, что требуют нормативы и как выстроить безопасную эксплуатацию на предприятии.
Как устроена литий-ионная батарея складской техники
Современная тяговая батарея для погрузчика — это не один большой элемент, а сборка из десятков и сотен ячеек, объединённых в модули. Управляет всей системой электронный блок — BMS (Battery Management System). Именно BMS контролирует напряжение каждой ячейки, температуру, ток заряда и разряда, балансирует ячейки между собой и защищает батарею от критических режимов.
В складской технике чаще всего применяются два типа химии:
- NMC (никель-марганец-кобальт) — высокая удельная энергия, но более высокая чувствительность к перегреву;
- LFP (литий-железо-фосфат) — основа аккумуляторов BYD. Отличается повышенной термической и химической стабильностью, выдерживает больше циклов и практически не поддерживает горение.
Именно LFP-технология считается сегодня наиболее безопасным решением для промышленной техники, работающей в закрытых помещениях, — а таких складов в Волжском большинство.
Почему литий-ионные батареи безопаснее свинцово-кислотных
Распространённый миф: литий «взрывоопасен», а свинец — «проверенная классика». На практике грамотно спроектированная Li-ion батарея с исправной BMS безопаснее традиционной свинцово-кислотной. Сравните сами:
| Параметр | Свинцово-кислотная | Литий-ионная (LFP) |
| Газовыделение при заряде | Водород и кислород, риск взрывоопасной смеси | Практически отсутствует |
| Электролит | Серная кислота: ожоги, разъедание полов | Герметичный корпус, свободной кислоты нет |
| Обслуживание | Долив воды, контроль плотности | Не требует обслуживания |
| Время заряда | 8–10 часов плюс остывание | 1–2 часа, заряд в перерывах |
| Поведение при повреждении корпуса | Утечка кислоты | Возможен нагрев, но LFP устойчив к разгону |
Вывод: переход на литий снимает целый класс рисков, связанных с газовыделением, кислотой и ручным обслуживанием. Но он не отменяет необходимости соблюдать правила.
Реальные риски: от перегрева до теплового разгона
Тепловой разгон: физика процесса
Тепловой разгон (thermal runaway) — цепная реакция, при которой внутренний нагрев ячейки запускает химические реакции, выделяющие ещё больше тепла. Процесс развивается поэтапно: сначала батарея нагревается изнутри, затем начинается разложение материалов и выделение газов, и только потом возникает возгорание. Ключевой момент: у LFP-ячеек порог запуска разгона существенно выше, чем у NMC, поэтому у персонала и систем безопасности заметно больше времени на реакцию.
Механические повреждения
Удар вилами погрузчика, падение батареи при замене, деформация корпуса — типовые сценарии на складе. Повреждённая ячейка может дать внутреннее короткое замыкание не сразу, а спустя часы. Правило простое: любая батарея, получившая удар или падение, выводится из эксплуатации до диагностики.
Нарушение условий эксплуатации и заряда
Использование нештатного зарядного устройства, заряд при отрицательных температурах, работа в среде с высокой влажностью и токопроводящей пылью — всё это сокращает ресурс и повышает вероятность отказа. Отдельная зона риска — кустарные «доработки» батарей и зарядных станций.
Что говорят нормативы и стандарты
Требования к литиевым аккумуляторам в России формируются на стыке нескольких документов. Сама безопасность ячеек подтверждается сертификацией по стандартам серии ГОСТ Р МЭК 62619 и требованиям UN 38.3 на транспортировку. Эксплуатация техники регулируется правилами по охране труда при погрузочно-разгрузочных работах и инструкциями производителя. Пожарная безопасность объектов обеспечивается Федеральным законом 123-ФЗ и правилами противопожарного режима.
Практический вывод для предприятия: инструкция по эксплуатации конкретной батареи и погрузчика имеет приоритет над общими рекомендациями из интернета. Если производитель требует определённый температурный диапазон заряда — это требование, а не пожелание.
Практические правила безопасной эксплуатации на складе в Волжском
- Заряжайте батарею только штатным зарядным устройством, рекомендованным производителем техники.
- Размещайте зону зарядки на негорючем основании, вдали от стеллажей с горючими материалами.
- Обеспечьте в помещении зарядки приточно-вытяжную вентиляцию и естественный отвод тепла.
- Установите датчики температуры, дыма и, при возможности, систему раннего обнаружения газов.
- Не заряжайте батарею при температуре ниже допустимого минимума — сначала дайте ей прогреться до комнатной температуры.
- Ведите журнал: кто, когда, какую батарею ставил на заряд и с каким остаточным зарядом.
- Осматривайте корпус, разъёмы и кабели перед каждой сменой: трещины, вздутия, следы перегрева — стоп-сигнал.
- Исключите удары, падения и размещение посторонних предметов на батарее.
- Храните технику так, чтобы батарея не оказалась в зоне проезда другого транспорта.
- Держите рядом огнетушители и средства пожаротушения, пригодные для электроустановок.
Зарядная инфраструктура: что учесть при проектировании
В отличие от свинцовой технологии, литий не требует отдельных вентилируемых залов и не нуждается в замене батареи на смену. Заряд можно организовать прямо в зоне работы — это называется opportunity charging. Однако у проекта есть свои требования:
- расчёт электрической мощности и выделенных линий под зарядные станции;
- размещение станций вне путей интенсивного движения и вне зон хранения горючих веществ;
- защита станций от влаги, пыли и механических повреждений;
- устойчивое покрытие пола и удобный подъезд техники;
- маркировка зоны зарядки и свободный доступ к средствам пожаротушения.
Тушение возгорания литий-ионной батареи: пошаговый алгоритм
- Шаг 1. Немедленно прекратите заряд или разряд, отключите технику от сети, если это безопасно.
- Шаг 2. Оповестите персонал, выведите людей из зоны, вызовите пожарную охрану по номеру 112.
- Шаг 3. Не пытайтесь применить воду из компактной струи по корпусу под напряжением — действуйте по инструкции объекта.
- Шаг 4. Основная задача — охлаждение: литий-ионная батарея тушится обильным количеством воды, которая снижает температуру ячеек.
- Шаг 5. После ликвидации открытого пламени наблюдайте за батареей минимум 24 часа: возможен повторный запуск реакции.
- Шаг 6. Не перемещайте повреждённую батарею до полного остывания и заключения специалиста.
Обучение персонала и регламенты
Самая совершенная BMS не заменит подготовленного оператора. На предприятиях Волжского стоит внедрить короткий, но обязательный курс для всех, кто работает с литиевой техникой: как выглядит исправная батарея, что делать при нагреве, куда звонить, где находятся средства пожаротушения. Дополнительно назначьте ответственного за аккумуляторное хозяйство и зафиксируйте его обязанности в приказе.
Мониторинг и BMS: цифровая безопасность
Современные решения для складской техники, включая линейку BYD, позволяют выводить телеметрию батареи в систему управления парком. Это даёт руководителю живую картину:
- температура ячеек и корпуса в реальном времени;
- количество циклов и остаточный ресурс;
- ошибки и предупреждения BMS;
- история зарядов и глубина разряда.
Такая аналитика превращает безопасность из набора бумажных инструкций в управляемый процесс с прогнозированием.
Экономика безопасности: почему вкладываться выгодно
- Один инцидент с возгоранием на складе обходится дороже, чем весь парк зарядной инфраструктуры.
- Простой техники из-за отказа батареи напрямую снижает пропускную способность склада.
- Отсутствие обслуживания литиевых батарей экономит фонд рабочего времени персонала.
- Соблюдение требований страхования и охраны труда снижает риски претензий и штрафов.
Выводы
Безопасность литий-ионных батарей в Волжском — это не вопрос выбора между старой и новой технологией, а вопрос грамотной организации процесса. LFP-аккумуляторы с исправной BMS объективно безопаснее свинцово-кислотных аналогов, но требуют внимания к условиям заряда, механической защите и обучению персонала. Начните с малого: проверьте зону зарядки, проведите инструктаж и настройте мониторинг. Этого достаточно, чтобы снизить большинство рисков до минимума.
Нужна консультация по подбору литиевой складской техники и зарядной инфраструктуры для вашего объекта в Волжском? Напишите нам — поможем рассчитать конфигурацию под ваши задачи.
Контакты для заявок и консультаций: info@bydfork.com


